Viktor
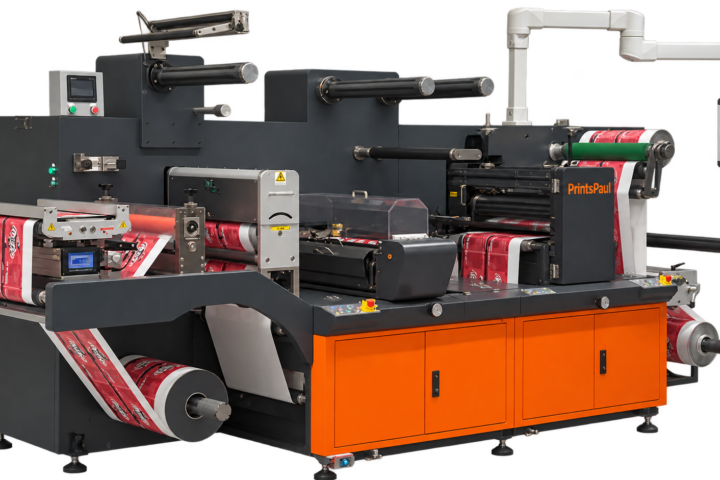
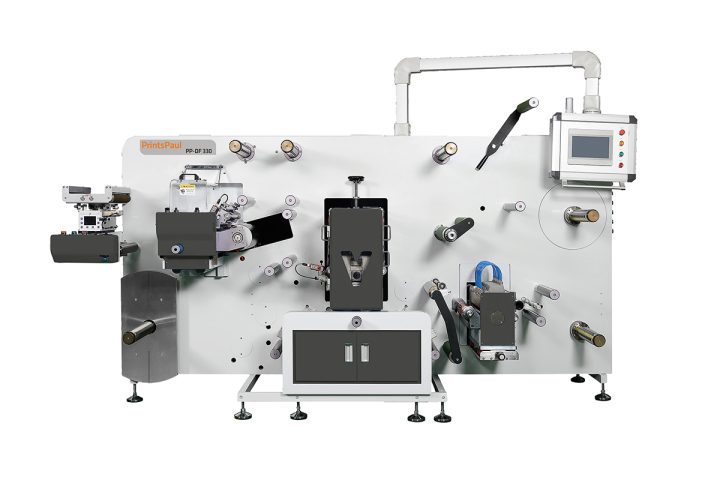
La Viktor di PrintsPaul è disponibile nelle larghezze nastro di 370 mm, 470 mm e 570 mm.
- Larghezza nastro fino a
- 570 mm
- Programma di noleggio
- da Silver
Che cosa sa fare la Viktor
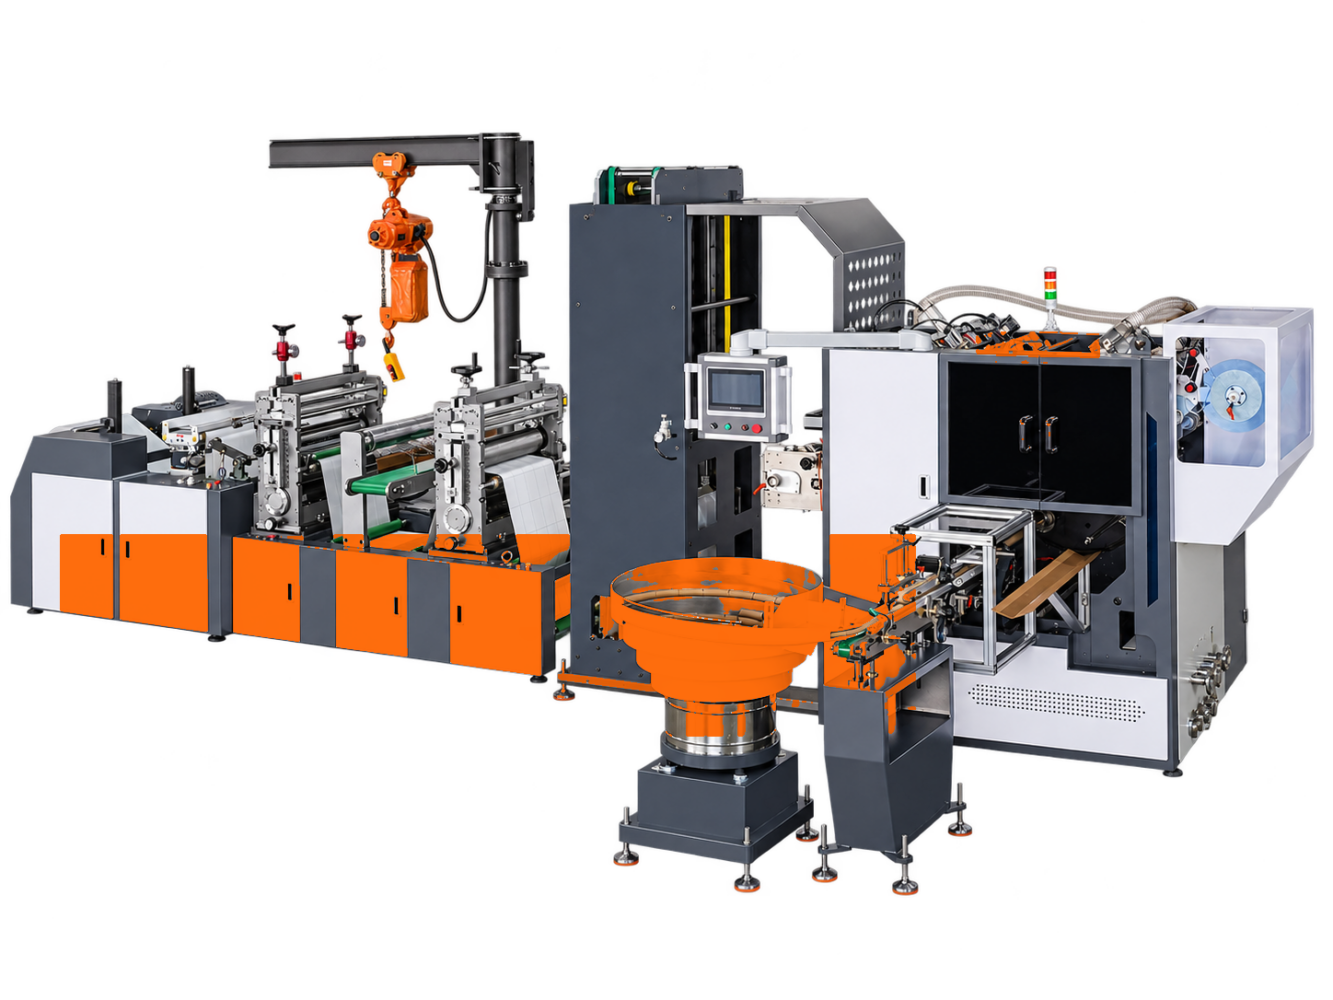
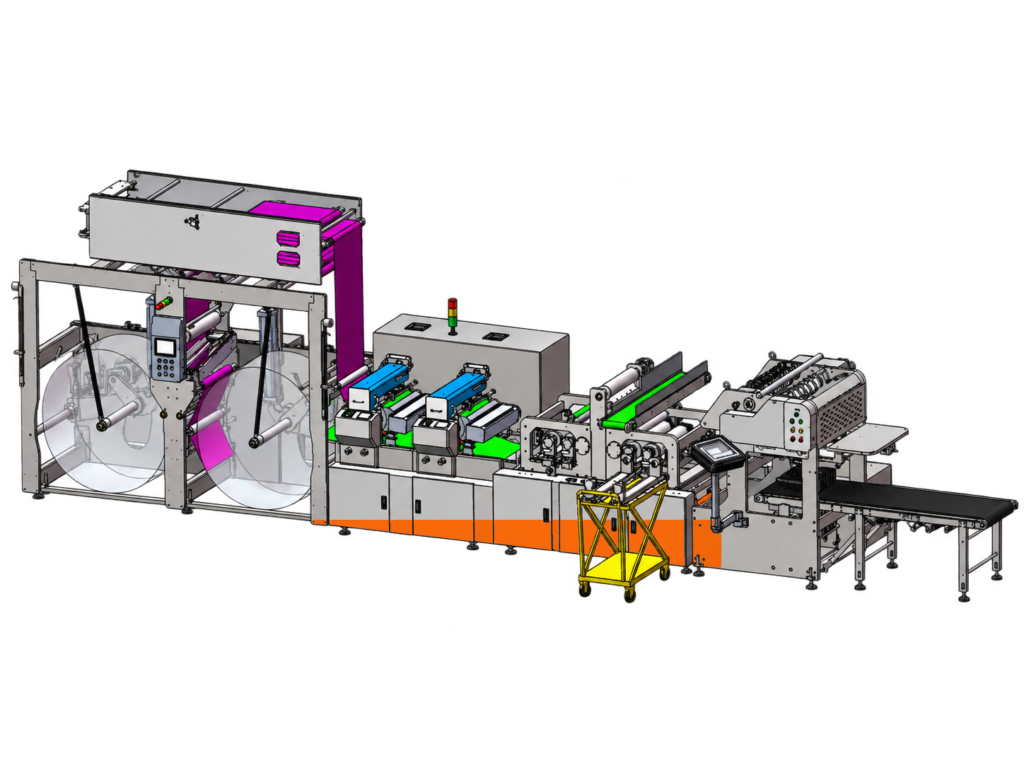
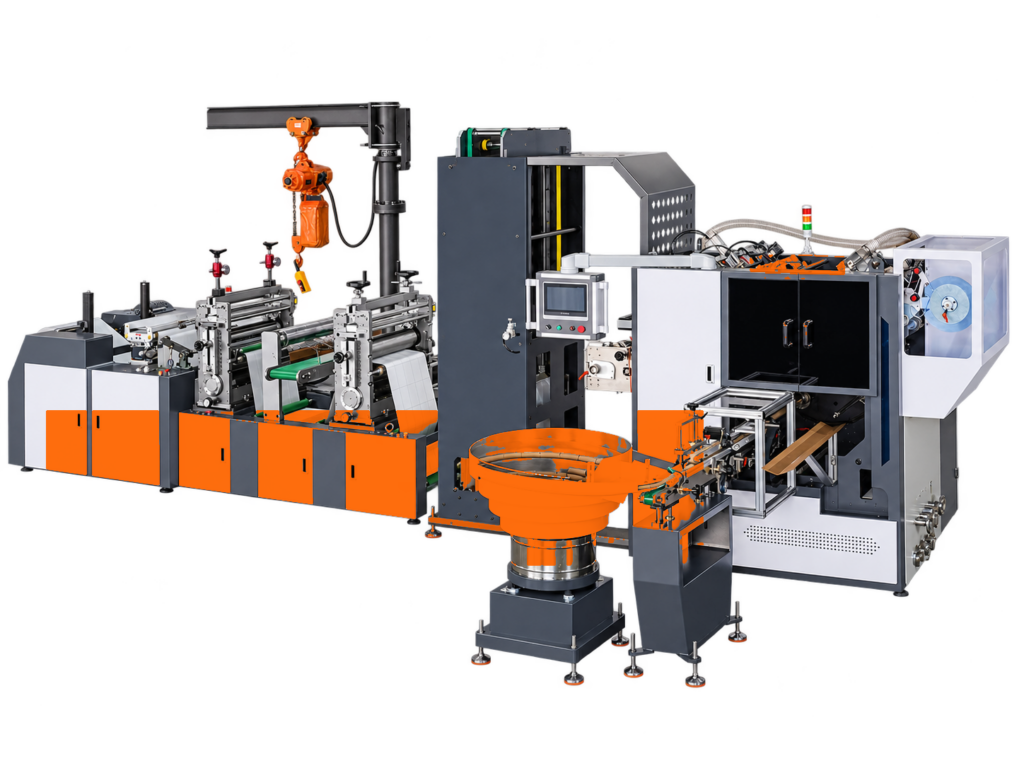
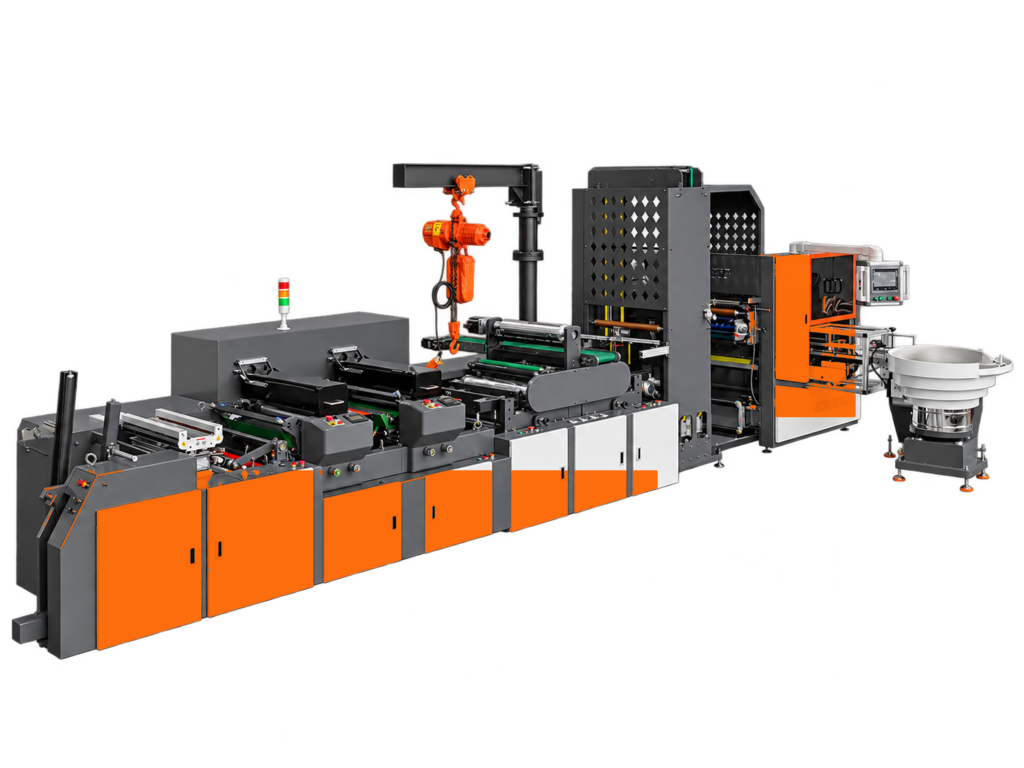
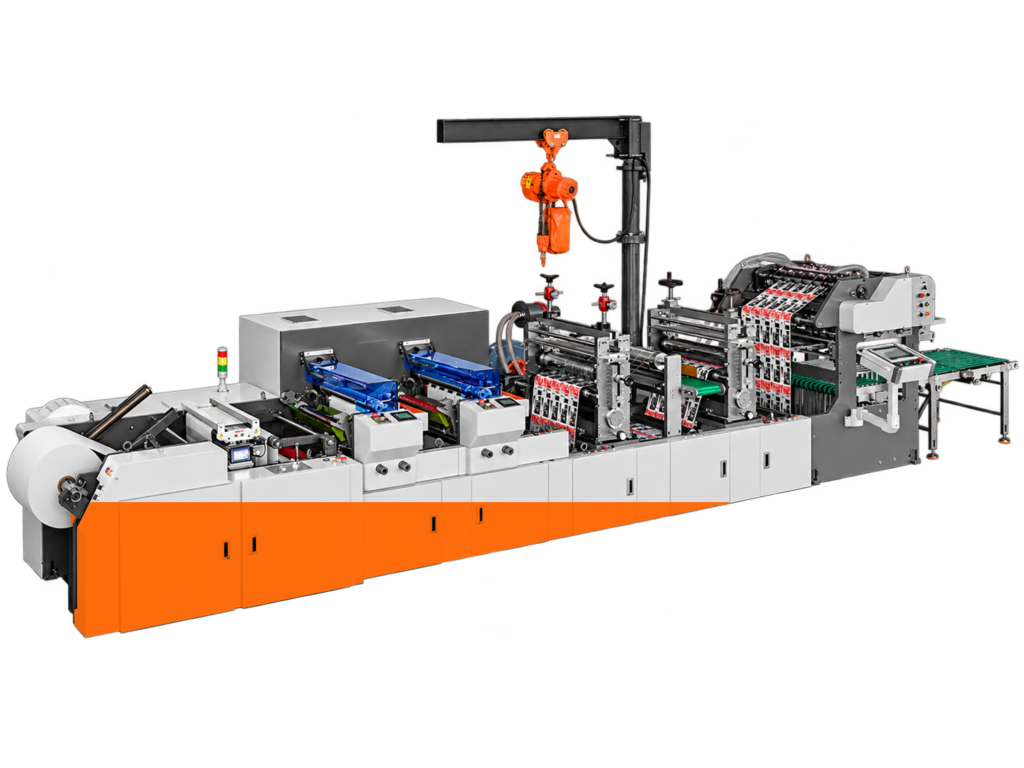
Meno fermi. Più bobine vendibili per turno. La VIKTOR unisce fustellatura, scarico sfrido, taglio longitudinale e produzione automatica delle bobine in una linea di converting modulare. Lei configura l’impianto in base al Suo materiale, alle Sue tirature e alle bobine finite desiderate: come VIKTOR 370, 470 o 570.
La macchina è lo strumento. Noi forniamo la soluzione. Per questo la Sua configurazione VIKTOR parte dal Suo collo di bottiglia produttivo: quanto tempo perde oggi per cambi bobina, movimentazione delle anime, cambi utensile o smaltimento dello sfrido di fustellatura? Da qui sviluppiamo la dotazione adatta e un calcolo di redditività comprensibile.
VIKTOR · Ihr Rollenpreis im Blick
Was kostet Ihre fertige Rolle? Bewegen Sie die Regler und sehen Sie direkt, wie Rollenlänge, Spurenanzahl und Auslastung Ihren Output und die Kosten beeinflussen.
Bis zu 150 m/min Stanzgeschwindigkeit sind erreichbar. Wir empfehlen für die Kalkulation maximal 120 m/min. Deshalb rechnet dieser Rechner bewusst nur bis 120 m/min. Die tatsächliche Geschwindigkeit hängt von Material, Werkzeug, Rollenformat und Produktionsbedingungen ab.
Kostenanteile je fertiger Rolle
Unverbindliche Orientierung mit Beispielwerten, kein Maschinenangebot. Kalkuliert werden der gleichmäßig auf die Nutzungsdauer verteilte Kaufpreis ohne Restwert und ein Bediener während der produktiven Stunden. Material, Energie, Wartung, Finanzierung, Rüst- und Stillstandskosten sind nicht enthalten. Die produktiven Monatsstunden bestimmen die Verteilung der Maschinenkosten und den rechnerischen Monatsoutput.
VIKTOR 370, 470 e 570: la larghezza adatta alla Sua produzione
- VIKTOR 370: piattaforma per larghezze del nastro fino a 370 mm.
- VIKTOR 470: piattaforma per larghezze del nastro fino a 470 mm.
- VIKTOR 570: piattaforma per larghezze del nastro fino a 570 mm.
La larghezza di lavoro utile dei singoli moduli può differire dalla larghezza massima del nastro. I valori di dettaglio seguenti descrivono la configurazione VIKTOR 370 offerta; valori e disponibilità per 470 e 570 vengono definiti nell’offerta individuale. Non ogni espansione indicata fa automaticamente parte della fornitura. Determinante è la configurazione da Lei ordinata.
Dalla bobina jumbo alla bobina di etichette finita
Svolgimento jumbo con alimentazione regolata del materiale
Lo svolgitore jumbo servocomandato accoglie bobine di materiale fino a 1.270 mm di diametro. Funziona in entrambi i sensi di rotazione e combina la regolazione automatica della tensione del nastro con la guida del bordo del nastro. Il nastro viene così consegnato in modo controllato alle stazioni successive.
Il Suo vantaggio: bobine in ingresso di grandi dimensioni allungano gli intervalli di produzione tra i cambi di materiale. L’alimentazione regolata del materiale favorisce una posizione di registro stabile e un processo di fustellatura e taglio uniforme.
Opzione: svolgimento dual nonstop con cambio bobina al volo
Due posizioni di svolgimento consentono di preparare la bobina di materiale successiva mentre quella attiva viene lavorata. A fine bobina il sistema unisce automaticamente il nastro in uscita con il nuovo nastro. La giunzione avviene tramite nastro biadesivo. La versione offerta è concepita per un cambio bobina a produzione in corso; diametro e idoneità del materiale vengono definiti con la configurazione.
Il Suo vantaggio: meno interruzioni sul lato di ingresso e meno interventi manuali al cambio bobina. Insieme al buffer e al riavvolgitore a revolver si ottiene un concetto nonstop continuo sul lato di svolgimento e di riavvolgimento.
Stazione di fustellatura rotativa con controllo del registro
La stazione di fustellatura completamente servocomandata lavora nastri di etichette non stampati e prestampati. Il controllo del registro tramite tacche di stampa sincronizza la fustellatura con l’immagine stampata. Per la versione VIKTOR 370 descritta sono previsti cilindri magnetici e cilindri fustellatori pieni nell’intervallo da 80 a 180 denti; un cilindro da 180 denti è incluso nel relativo modulo d’offerta. La velocità di fustellatura arriva fino a 150 m/min, a seconda di materiale, utensile e ordine.
Il Suo vantaggio: lavorazione continua di tirature lunghe con posizione di registro controllata. La scelta di cilindri e utensili idonei dipende dai Suoi formati di etichetta e materiali.
Opzione: seconda stazione di fustellatura
Una seconda stazione di fustellatura ad azionamento indipendente consente fasi aggiuntive di fustellatura o perforazione nella stessa linea. Diverse fasi di lavorazione possono essere distribuite su due stazioni e sincronizzate tra loro.
Il Suo vantaggio: strutture di etichette più complesse possono essere prodotte con meno passaggi separati. Ciò riduce la movimentazione aggiuntiva del materiale e può accorciare il tempo di produzione complessivo.
Opzione: modalità di fustellatura semirotativa
In modalità semirotativa, lunghezze di fustellatura diverse vengono lavorate con lo stesso cilindro magnetico idoneo. Il campo offerto va da 100 mm all’85 % della circonferenza del cilindro. I servoazionamenti sincronizzano il cilindro e il movimento in avanti e indietro del nastro; il controllo del registro tiene conto del materiale prestampato. Il passaggio al funzionamento rotativo avviene senza conversione meccanica della modalità operativa.
Il Suo vantaggio: soprattutto con cambi di formato frequenti e tirature piccole o medie, Lei può ridurre il numero di cilindri magnetici necessari e l’attrezzaggio. La velocità semirotativa raggiungibile viene determinata in base all’ordine.
Opzione: PrintsGAP per profondità di fustellatura precise
PrintsGAP regola la luce di fustellatura tra cilindro fustellatore e cilindro di contropressione. Il campo di regolazione è di ±100 µm, complessivamente 200 µm; la regolazione fine avviene in passi di circa 0,5 µm. Entrambi i lati possono essere regolati separatamente o in parallelo, anche durante la produzione in corso.
Il Suo vantaggio: Lei può adattare in modo mirato la profondità di fustellatura a materiale e supporto. Ciò aiuta a evitare danni al supporto, fustellature incomplete e scarti inutili. Il dimensionamento di questo modulo non costituisce un’ulteriore approvazione di velocità per l’intera linea.
Gru di sollevamento integrata per cilindri
La gru di sollevamento integrata agevola il montaggio e lo smontaggio di cilindri magnetici e cilindri fustellatori pieni pesanti nelle stazioni di fustellatura. La portata offerta è fino a 250 kg.
Il Suo vantaggio: minore sforzo fisico nei cambi utensile e movimentazione controllata dei componenti pesanti. Proprio in caso di cambi frequenti, ciò favorisce un attrezzaggio ordinato.
Scarico sfrido automatico
Lo scarico sfrido servocomandato separa lo sfrido di fustellatura dal nastro di etichette. Un rullo di scarico in acciaio e la tensione dello sfrido regolata favoriscono uno scarico uniforme. Il sistema può essere collegato al successivo trattamento degli scarti.
Il Suo vantaggio: l’evacuazione degli scarti viene integrata nel flusso produttivo. In combinazione adatta con triturazione e compattazione vengono meno i cambi delle bobine di sfrido avvolte in modo convenzionale.
Opzione: triturare e compattare lo sfrido
Un nastro trasportatore prende in carico lo sfrido di fustellatura scaricato e lo convoglia in continuo all’unità di triturazione e compattazione. Lo scarto viene lavorato e compattato per il successivo smaltimento.
Il Suo vantaggio: meno movimentazione manuale degli scarti e meno interruzioni per il cambio delle bobine di sfrido. La forma compattata degli scarti semplifica la movimentazione interna; il concetto di smaltimento effettivo viene definito in base al Suo materiale.
Produzione automatica delle bobine: è l’interazione a fare la differenza
Buffer del nastro con circa 29 metri di capacità di accumulo
Tra la zona di fustellatura e il riavvolgitore a revolver, il buffer regolato accumula temporaneamente il materiale. Mentre il revolver rallenta o si ferma brevemente durante il cambio bobina automatico, le stazioni di fustellatura a monte possono continuare a lavorare. Successivamente il revolver accelera e smaltisce il nastro accumulato finché non viene raggiunta di nuovo la posizione prevista del buffer.
Il Suo vantaggio: la stazione di fustellatura non deve essere fermata a ogni cambio di bobina finita. Il buffer disaccoppia i diversi movimenti e favorisce una produzione uniforme.
Taglio a forbice con posizionamento semiautomatico delle lame
Il sistema di taglio a forbice suddivide il nastro di materiale nelle larghezze di bobina desiderate. Le lame posteriori vengono posizionate tramite software; le lame anteriori vengono accostate manualmente dall’operatore alle controlame. La regolazione delle lame è quindi semiautomatica.
Il Suo vantaggio: impostazioni di posizione ripetibili facilitano i cambi di formato. L’accostamento manuale resta per la corretta regolazione del taglio e favorisce bordi di taglio puliti e larghezze uniformi delle bobine finite.
Riavvolgitore a revolver a quattro mandrini
Il revolver servocomandato a quattro mandrini avvolge bobine finite fino a 350 mm di diametro. Il suo prelievo dinamico del materiale raggiunge fino a 250 m/min. Questo valore serve in particolare a smaltire il materiale accumulato nel buffer e non è espressamente la velocità di fustellatura né la velocità complessiva dell’intero impianto.
Le fasi del processo sono distribuite su diverse posizioni del revolver: preparazione e caricamento delle anime, avvolgimento, separazione del nastro nello spazio tra le etichette, chiusura e scarico delle bobine finite. L’avvio dell’avvolgimento avviene senza colla, tramite pressione. Le funzioni effettivamente disponibili dipendono dall’automazione scelta.
Il Suo vantaggio: più fasi di lavoro si svolgono in parallelo anziché in sequenza. Ciò riduce la movimentazione per ogni set di bobine e favorisce una produzione uniforme delle bobine.
Dotazione di mandrini e anime adatta alle Sue bobine finite
La configurazione dei mandrini viene adattata ai diametri interni delle Sue anime. Nella documentazione tecnica di riferimento sono indicati 19, 25, 40 e 76 mm; altri diametri possono essere verificati individualmente. L’avvolgimento senza anima è possibile come versione speciale. La versione a revolver offerta indica a tal fine diametri interni di 12 e 19 mm. La larghezza minima della bobina finita è di circa 27 mm, a seconda della versione e del materiale.
Il Suo vantaggio: Lei imposta la macchina sui formati di bobina dei Suoi clienti. Mandrini adatti e una configurazione di avvolgimento idonea ampliano le applicazioni possibili, senza confondere diametro dell’anima e diametro della bobina finita.
Opzione: alimentazione e posizionamento automatici delle anime
Un contenitore vibrante separa le anime e le consegna al meccanismo di alimentazione. Il sistema carica le anime sui mandrini e le posiziona in base alle larghezze delle bobine finite richieste. Anche più anime lungo un mandrino possono essere posizionate automaticamente.
Il Suo vantaggio: si riducono l’inserimento e l’allineamento manuali ricorrenti delle anime. Il Suo team può concentrarsi maggiormente su materiale, qualità e controllo della produzione.
Opzione: chiusura automatica delle bobine ed etichettatura
Un’etichettatrice integrata fornisce le etichette di chiusura. Un nastro trasportatore a vuoto le prende in carico, le trasporta e le posiziona per la chiusura di più bobine finite. Le distanze vengono adattate alle larghezze delle bobine; la posizione di chiusura può essere modificata durante il funzionamento.
Il Suo vantaggio: nel processo automatizzato viene meno l’applicazione manuale delle singole etichette di chiusura. Lei ottiene bobine chiuse in modo ripetibile con meno lavoro manuale a valle.
Moduli opzionali di stampa, nobilitazione e piegatura
Gruppo di stampa flexo full servo con tecnologia gearless
Tre servomotori a regolazione indipendente azionano il cilindro di contropressione, il cilindro portacliché e il rullo anilox. La sincronizzazione elettronica sostituisce l’accoppiamento meccanico a ingranaggi. Sleeve di stampa sostituibili lateralmente consentono, entro il campo ammesso dalla costruzione, passi variabili senza gradini fissi di dentatura.
Per la versione VIKTOR 370 offerta sono indicati 360 mm di larghezza di lavorazione, velocità di stampa fino a 150 m/min in funzione del materiale, cliché da 1,14 o 1,70 mm, nastro biadesivo di montaggio da 0,38 mm e rulli anilox da 100 a 1.000 LPI. L’essiccazione viene configurata separatamente.
Il Suo vantaggio: compiti aggiuntivi di stampa e verniciatura possono essere integrati nel processo di trasformazione. Cambio sleeve e regolazione elettronica del registro favoriscono ordini flessibili e riducono il vincolo a gradini fissi di dentatura.
Essiccazione UV o UV-LED
L’unità di essiccazione viene integrata dopo il gruppo di stampa flexo opzionale e sincronizzata con la velocità di produzione. A seconda del sistema di inchiostri, vernici e materiali, Lei sceglie la tecnologia UV convenzionale o UV-LED. Nella versione 370 descritta la larghezza di lavorazione arriva fino a 360 mm; lunghezza d’onda, raffreddamento e potenza dipendono dal sistema scelto.
Il Suo vantaggio: inchiostri e vernici UV possono essere polimerizzati direttamente nel processo e poi lavorati ulteriormente. Un dimensionamento UV-LED adatto può ridurre il carico termico e il fabbisogno energetico rispetto a una versione UV convenzionale. L’idoneità di inchiostri e vernici viene verificata per la Sua applicazione.
Z-FOLD per etichette a fisarmonica e in modulo continuo
L’unità Z-FOLD opzionale trasforma il nastro in pacchi a zigzag uniformi e impilabili. Per il modulo VIKTOR 370 offerto valgono fino a 360 mm di larghezza di lavorazione, 130–350 mm di lunghezza di piega e 80–300 mm di altezza della pila. Alimentazione del materiale e movimento di piegatura sono sincronizzati elettronicamente; la velocità raggiungibile dipende da materiale e geometria di piega.
Il Suo vantaggio: Lei integra la classica produzione in bobina con pacchi a fisarmonica, ad esempio per etichette logistiche, con codice a barre e industriali in modulo continuo. La formazione automatica delle pile riduce la deposizione manuale e facilita la lavorazione successiva.
Quale configurazione conviene per Lei?
- Tirature lunghe: svolgimento jumbo, fustellatura continua e guida regolata del materiale.
- Molte bobine finite piccole: buffer del nastro, revolver a quattro mandrini, alimentazione automatica delle anime e chiusura delle bobine.
- Cambi di formato frequenti: modalità semirotativa, PrintsGAP e posizionamento semiautomatico delle lame.
- Elevato onere di gestione degli scarti: scarico sfrido automatico con triturazione e compattazione.
- Valore aggiunto ulteriore: stampa flexo, essiccazione UV/UV-LED o Z-FOLD in base al Suo portafoglio prodotti.
- Cambi bobina senza interruzioni: svolgimento dual nonstop in combinazione con riavvolgimento automatizzato e buffer.
ROI e calcolo di redditività con i Suoi dati di produzione
Quanto Le costa oggi il Suo collo di bottiglia per turno? Per una decisione solida confrontiamo la Sua produzione attuale con la configurazione VIKTOR prevista. Ne fanno parte mix di ordini, ore di esercizio annue, cambi bobina, dimensioni delle bobine finite, tempi di attrezzaggio, impegno degli operatori, perdite di materiale, manutenzione, energia ed eventualmente capacità produttiva aggiuntiva vendibile.
Così il beneficio diventa comprensibile
- Guadagno di tempo: minuti risparmiati per cambio × cambi al giorno × giorni di produzione all’anno ÷ 60.
- Vantaggio sul materiale: scarto evitato all’anno × i Suoi costi effettivi del materiale.
- Beneficio netto annuo: risparmio sui costi effettivamente realizzabile più margine di contribuzione aggiuntivo, meno costi aggiuntivi di esercizio, manutenzione e finanziamento.
- Tempo di ammortamento semplice: investimento totale comprensivo delle prestazioni accessorie concordate ÷ beneficio netto annuo positivo. Il risultato in anni può essere convertito in mesi moltiplicando per 12.
- ROI annuo: beneficio netto annuo ÷ investimento totale × 100 %.
Esempio di calcolo sul fattore tempo: se un’operazione si riduce di 3 minuti e ricorre 20 volte al giorno per 220 giorni di produzione, si ottengono in teoria 220 ore di tempo disponibile in più all’anno. Si tratta di un’ipotesi di esempio, non di un risparmio garantito della VIKTOR. Se ne derivino costi inferiori o una maggiore produzione vendibile lo verifichiamo insieme. Tempo dell’operatore e fermo macchina non vengono conteggiati due volte come risparmio.
Richieda il Suo calcolo di redditività individuale per la VIKTOR. Porti con sé i dati sui Suoi attuali cambi bobina e tempi di attrezzaggio e i dati tipici degli ordini. Riceverà una configurazione il cui beneficio può essere valutato sulla Sua produzione.
Avvio della produzione con installazione e formazione degli operatori
Su richiesta seguiamo trasporto, installazione e messa in servizio. In tale occasione i moduli ordinati vengono collegati, la guida del materiale e la regolazione vengono impostate e le funzioni vengono verificate con materiale idoneo del cliente. Luogo di installazione, accesso, mezzi di scarico e sollevamento e gli allacciamenti necessari vengono concordati in anticipo.
La formazione degli operatori, offerta separatamente, comprende nella configurazione di esempio due giornate lavorative. Gli argomenti sono impostazione degli ordini, funzionamento di fustellatura e riavvolgimento, funzioni automatiche installate, tensione del nastro, errori di utilizzo tipici, controllo quotidiano e manutenzione di base.
Il Suo vantaggio: il Suo team conosce l’impianto effettivamente fornito nel flusso di lavoro pratico. Ciò favorisce un avvio della produzione ordinato e un uso sicuro della dotazione scelta.
Prima verificare nella Sua produzione: RENT–TEST–BUY@PAUL
Per progetti idonei all’interno dell’UE, la VIKTOR è disponibile tramite il nostro programma RENT–TEST–BUY. Lei testa la configurazione concordata nelle Sue reali condizioni di produzione e può poi decidere l’acquisto sulla base della propria esperienza. Durata del noleggio, deposito cauzionale e computo dipendono dal programma e dal contratto concordati.
Maggiori informazioni su RENT–TEST–BUY oppure richiedere configurazione VIKTOR e prova materiale.
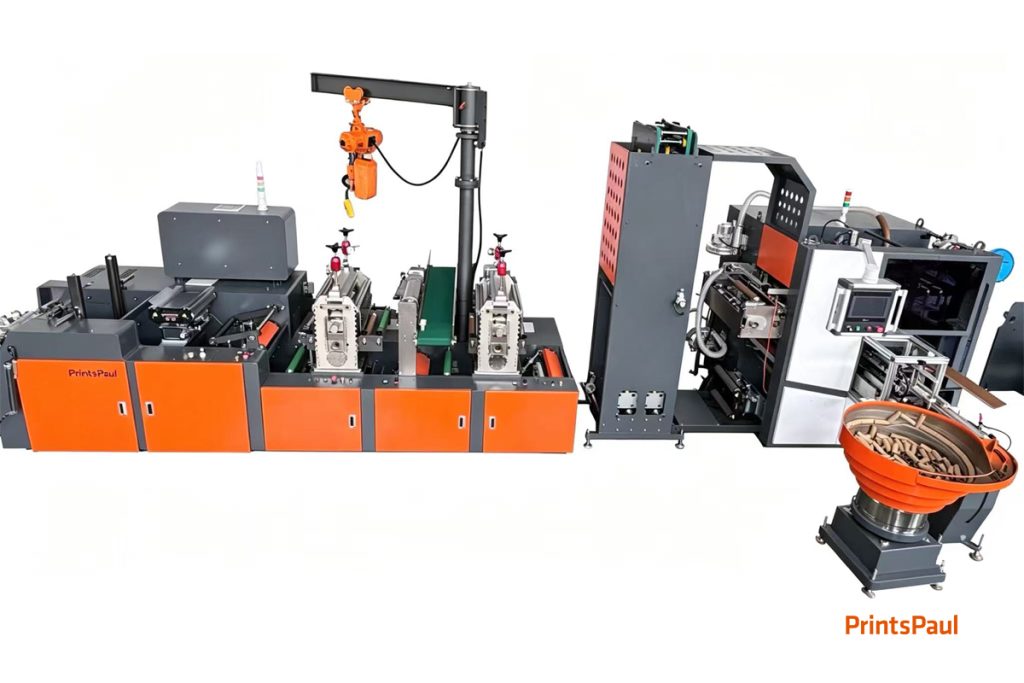
La Viktor in uso
Consulenza senza impegno su Viktor?
Gratuito e senza impegno. Su richiesta con test sul Suo materiale.
Ci dica che cosa desidera produrre. La ricontatteremo entro un giorno lavorativo.